Artykuł sponsorowany
Jak dobrać szczotkę do trudno dostępnych miejsc i krawędzi w obróbce przemysłowej
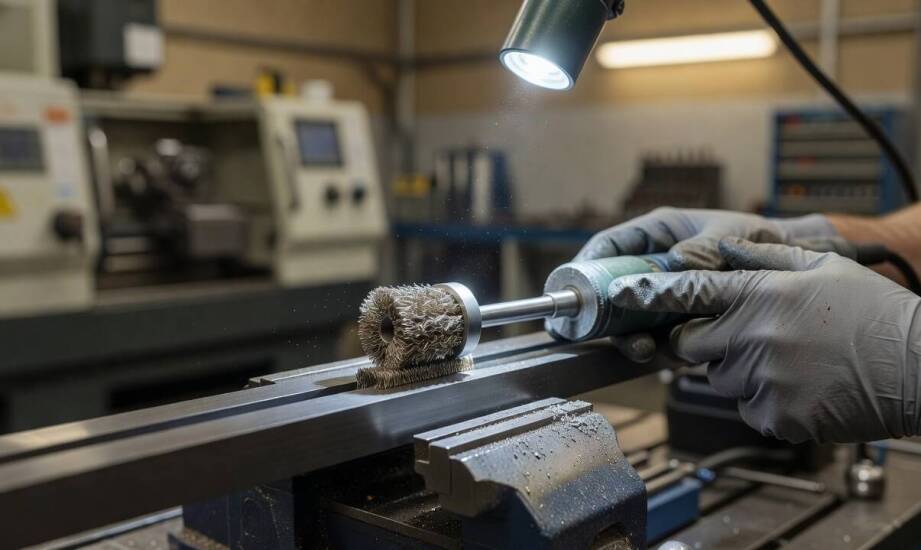
W seryjnej produkcji przemysłowej elementy stalowe i aluminiowe przechodzą przez rygorystyczne etapy obróbki powierzchniowej. Operator maszyny często musi precyzyjnie oczyścić krawędź wewnętrznego rowka w detalu, dbając jednocześnie o nienaruszenie przylegających do niego płaszczyzn. Standardowe materiały ścierne i masywne dyski szlifierskie zupełnie nie sprawdzają się w tak ciasnych przestrzeniach roboczych. Zastosowanie narzędzia o małej średnicy obwodowej oraz wąskiej strefie kontaktu pozwala na bezpośrednie wejście w zagłębienie o szerokości zaledwie kilku milimetrów. Odpowiednio dobrany osprzęt rotacyjny znacząco przyspiesza proces czyszczenia i minimalizuje ryzyko przypadkowego uszkodzenia gotowych już fragmentów.
Przeczytaj również: Dlaczego regularne serwisowanie wentylacji jest tak istotne dla zdrowia mieszkańców?
Geometria detalu a precyzja operacji technologicznej
Kształt obrabianego elementu weryfikuje przydatność konkretnego narzędzia w równym stopniu co sam rodzaj zastosowanego materiału. Płaszczyzny, grube spoiny spawalnicze, głębokie rowki oraz ostre naroża wymagają osprzętu, który w sposób przewidywalny i bezpieczny dotrze do samego dna zagłębienia. Wąskie krawędzie wewnętrzne automatycznie wykluczają użycie modeli o dużej średnicy roboczej lub zbyt szerokim profilu kontaktu. Zoptymalizowane pod tym kątem szczotki tarczowe sprawdzają się w takich trudnych sytuacjach doskonale. Ich specyficzna, dyskowa budowa umożliwia precyzyjny dostęp do trudno dostępnych miejsc bez zarysowania otaczającej przestrzeni. Geometria wpływa tu bezpośrednio na stabilność prowadzenia wewnątrz obrabianego kanału.
Przeczytaj również: Jakie mechanizmy są najczęściej stosowane w bramach przesuwnych aluminiowych?
Rodzaj wykonywanej operacji na linii produkcyjnej wymusza zastosowanie zupełnie innej grubości oraz splotu elementu czyszczącego. Usuwanie twardego nalotu, głębokiej rdzy czy grubej warstwy zgorzeliny poprodukcyjnej wymaga agresywnego drutu plecionego o grubości 0,5 milimetra. Taka sztywna konstrukcja skutecznie zdziera najbardziej uporczywe zanieczyszczenia z dna rowka, radząc sobie z twardymi zendrami i resztkami żużla. Przygotowanie krawędzi do kolejnego etapu technologicznego, na przykład przed nałożeniem powłoki malarskiej lub precyzyjnym spawaniem, opiera się na innym mechanizmie. Lżejszy drut falisty o średnicy 0,3 milimetra zapewnia pożądaną elastyczność i nie pozostawia głębokich rys na przygotowywanej powierzchni metalu. Odpowiednie dopasowanie poziomu agresywności zapobiega trwałej zmianie wymiarów obrabianego detalu, co ma kluczowe znaczenie w przemyśle operującym powtarzalnymi seriami.
Przeczytaj również: Domy typu stodoła spełniające wymogi współczesnych budynków mieszkalnych
Parametry techniczne narzędzia a kompatybilność z napędem
Wymiary robocze oraz dokładna specyfikacja mocowania bezpośrednio decydują o możliwości sprawnego przeprowadzenia operacji w ciasnej przestrzeni roboczej. Mała średnica zewnętrzna, oscylująca na poziomie od 50 do 115 milimetrów, warunkuje swobodną pracę w głębokich rowkach oraz we wnętrzach korpusów maszynowych. Wąska szerokość robocza w przedziale od 6 do 13 milimetrów ogranicza fizyczny kontakt drutu wyłącznie do docelowego obszaru podlegającego czyszczeniu. Pleciony materiał wytrzymuje duże obciążenia mechaniczne podczas intensywnej pracy, a jego elastyczny, falisty odpowiednik gładko układa się na nieregularnych krawędziach. Firma PFERD VSM dostarcza zakładom przemysłowym osprzęt o precyzyjnie określonych parametrach katalogowych, co znacznie ułatwia zachowanie powtarzalności prowadzonych procesów produkcyjnych i wykańczających.
Ograniczenia wynikające ze specyfiki danego stanowiska pracy oraz rodzaju posiadanego napędu przemysłowego determinują ostateczny wybór konkretnego rozwiązania. Modele wyposażone w mocowanie na trzpień sprawnie współpracują ze szlifierkami prostymi oraz wydajnymi wiertarkami. Wartości maksymalnych obrotów nie są jednak ujednolicone dla całej grupy produktów i wynikają zawsze bezpośrednio z karty katalogowej wybranego modelu. Narzędzia o najmniejszych średnicach przeważnie dopuszczają bezpieczną pracę z wysokimi prędkościami. Z kolei większe tarcze z otworem centralnym 22,2 milimetra lub uniwersalnym gwintem M14 wymagają wyraźnej redukcji obrotów. Zazwyczaj pracują one w zakresie od 4500 do 12500 obr./min. Przekroczenie limitów wskazanych przez producenta sprzętu grozi trwałym odkształceniem splotu i całkowitą utratą kontroli nad prowadzonym procesem obróbczym.
Dostępność detalu roboczego oraz zachowanie wysokiego marginesu bezpieczeństwa na hali produkcyjnej zależą od poprawnego odczytania udostępnionych danych technicznych. Każde zwężenie przekroju, trudno dostępna krawędź wewnętrzna czy głęboki rowek weryfikują rzeczywistą użyteczność wybranego rozwiązania ściernego w praktyce. Mechaniczne właściwości splotu rotacyjnego muszą idealnie współgrać z ograniczeniami przestrzennymi narzuconymi przez kształt konkretnego elementu.
Właściwy dobór osprzętu technicznego opiera się w głównej mierze na sprawnym połączeniu geometrii miejsca pracy z charakterystyką wybranego etapu operacji czyszczącej. Świadome zarządzanie agresywnością drutu i zewnętrzną średnicą narzędzia zabezpiecza nienaruszoną strukturę obrabianego detalu przed niepożądanymi zmianami wymiarowymi. Ostateczny sukces w masowej obróbce metali zależy od precyzyjnego dopasowania parametrów roboczych do rzeczywistych i wymagających warunków panujących na linii produkcyjnej.
Kategorie artykułów
Polecane artykuły

Proces cięcia i prasowania lamówek – klucz do sukcesu w krawiectwie
Projekty biura a nowoczesne technologie: jakie innowacje warto wdrożyć?
Hotel w Sopocie przy plaży: jakie zabiegi spa oferują gościom relaks?
